搜索更多信息

干式喷砂工艺广泛应用于五金除锈、工件表面处理、铸件清理等工业场景,传统喷砂设备存在粉尘扩散、磨料浪费、排放超标等问题,难以通过环保环评验收。为解决行业痛点,贴合《大气污染物综合排放标准》(GB16297-1996)环评要求,特制定绞龙回收+干式除尘一体化喷砂房配套方案,实现磨料循环利用、粉尘高效治理、车间洁净生产,完全满足干式喷砂房环保验收标准。
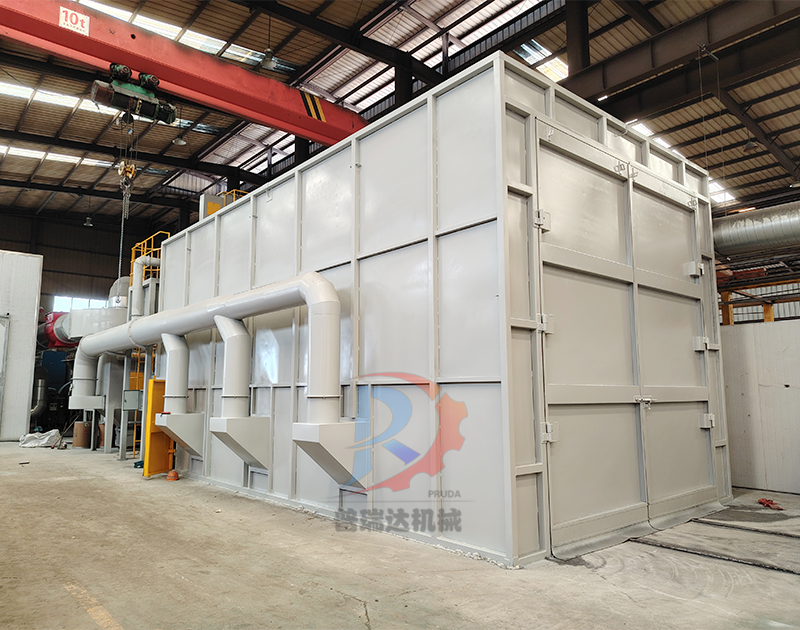
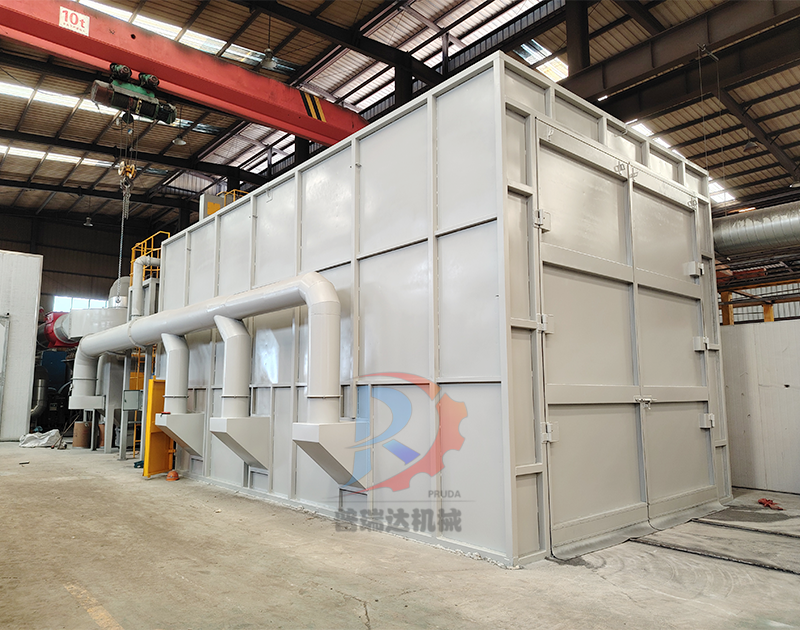
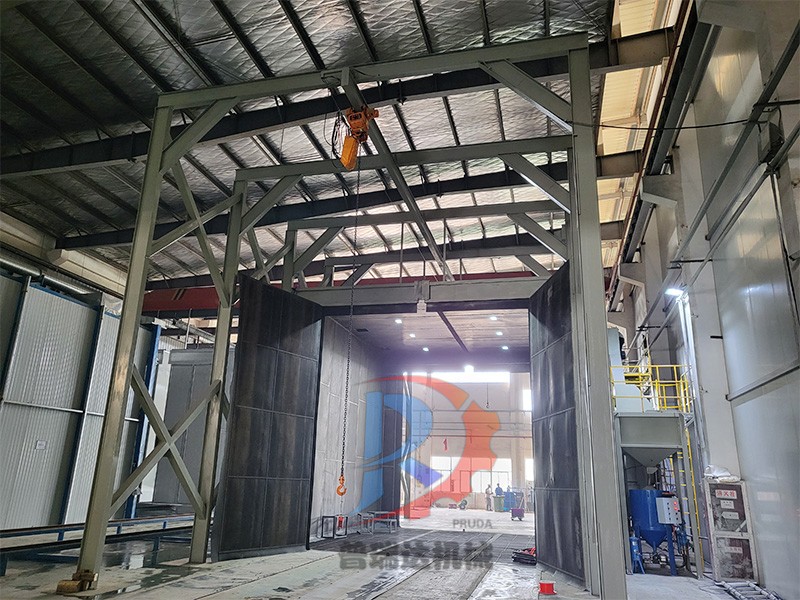
本方案核心采用机械绞龙物料回收系统搭配脉冲滤筒干式除尘系统,摒弃传统湿式除尘能耗高、磨料无法复用的弊端,适配各类干式喷砂作业工况。整套设备采用全密闭负压设计,从源头杜绝无组织粉尘排放,契合工业环保常态化管控要求,是目前干式喷砂行业环评合规的主流配套方案。
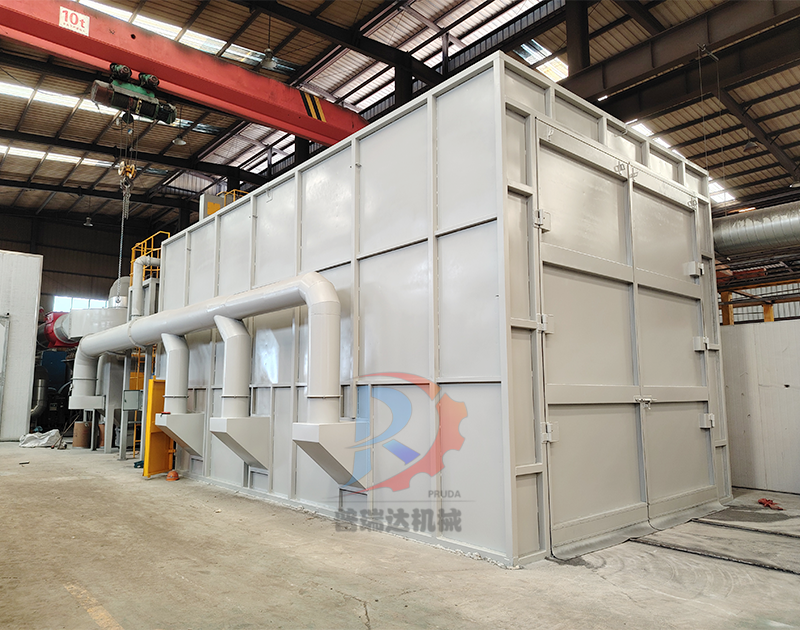
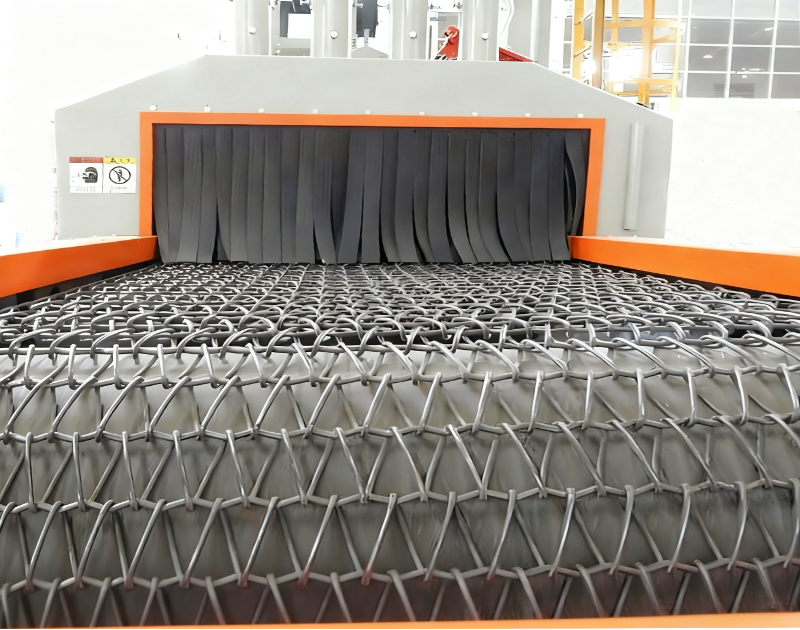
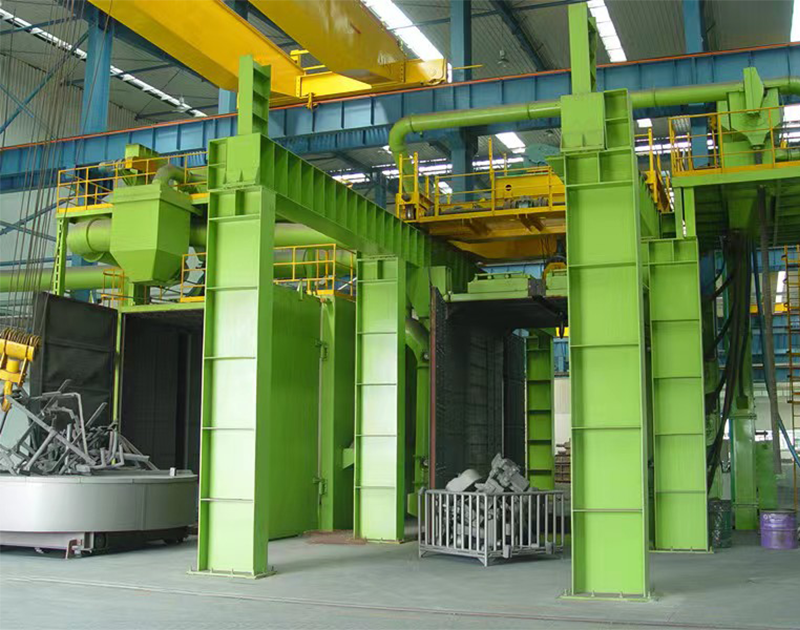
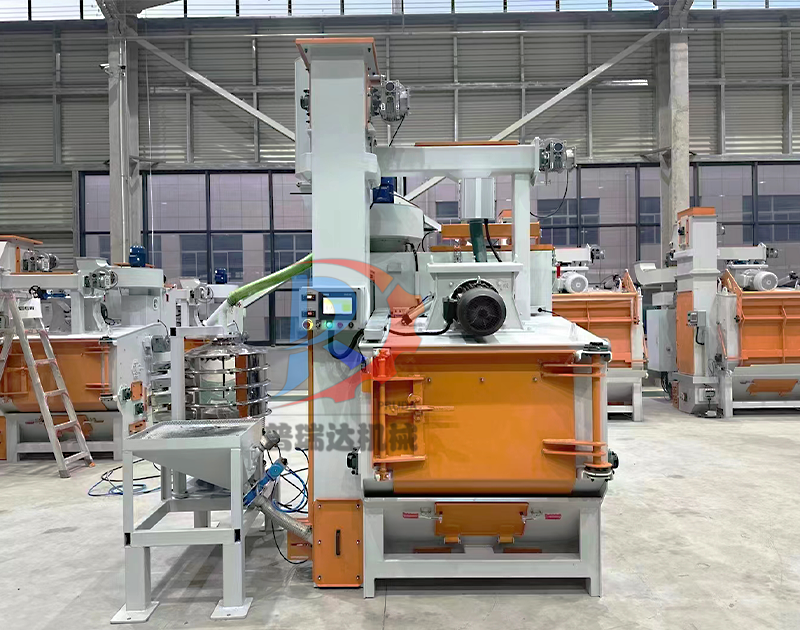
系统主要分为磨料回收、粉尘净化、智能控制三大模块。磨料回收环节以螺旋绞龙输送机为核心,搭配底部集料槽、风力分选装置,喷砂作业产生的废旧磨料、氧化皮、粉尘混合物,通过绞龙平稳输送至分选机构。利用重力与风力分选原理,精准分离完整可用的磨料、破碎废砂和超细粉尘,合格磨料自动回流储料仓循环使用,大幅降低耗材成本,废砂杂质自动收集清理。
粉尘净化环节采用干式脉冲滤筒除尘设备,全程无用水、无二次污染。分选后的超细粉尘、作业悬浮粉尘通过密闭管道负压收集,精准导入除尘系统。设备采用高精度覆膜滤筒,除尘效率可达99.5%以上,处理后颗粒物排放浓度远低于120mg/m³的二级排放标准,配套15米以上标准排气筒,实现达标有组织排放,完全满足环评检测要求。
整套设备采用一体化集成设计,自动化程度高,运行稳定。系统全程负压作业,杜绝粉尘外溢,改善车间生产环境,降低车间粉尘浓度,保障操作人员职业健康。同时搭配智能清灰系统,定时自动脉冲清灰,滤筒不易堵塞,设备运维简便、使用寿命长,可适配连续化工业生产作业。